五金模具滑块热处理工艺步骤解析
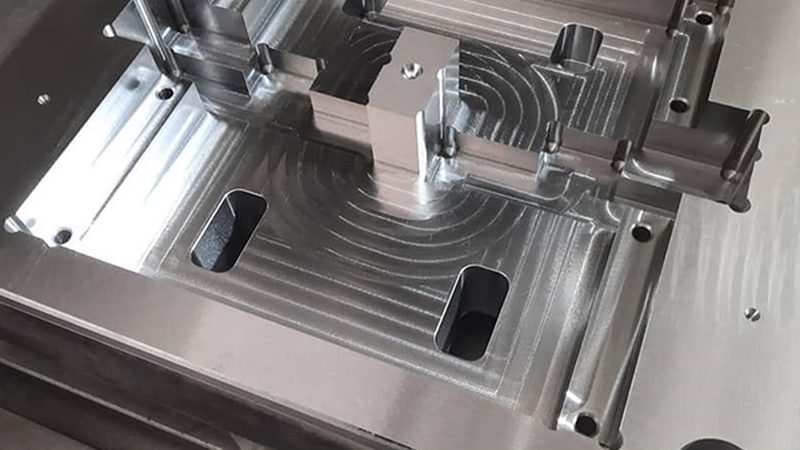
五金模具滑块热处理工艺步骤解析
一、热处理工艺的重要性
在五金模具制造中,滑块作为模具的关键部件,其性能直接影响模具的精度、寿命和稳定性。热处理工艺是提高滑块性能的关键环节,通过合理的热处理工艺,可以显著提升滑块的硬度、耐磨性、疲劳强度等性能。
二、热处理工艺步骤
1. 预热
预热是热处理工艺的第一步,其目的是使滑块材料均匀加热,避免因温差过大而导致的热应力。预热温度通常控制在材料熔点的50%左右,保温时间为1-2小时。
2. 加热
加热是热处理工艺的核心环节,根据滑块材料的种类和性能要求,选择合适的加热温度和时间。常见的加热方式有炉内加热、感应加热等。加热过程中,要严格控制温度和加热时间,确保滑块材料达到预期的热处理效果。
3. 保温
保温是加热后的一个重要环节,其目的是使滑块材料在高温下保持一段时间,使组织结构发生变化,从而提高滑块的性能。保温时间根据加热温度和滑块材料的不同而有所差异,通常为1-2小时。
4. 降温
降温是热处理工艺的最后一步,其目的是使滑块材料从高温状态逐渐冷却到室温。降温速度对滑块的性能有很大影响,过快的降温会导致滑块内部产生较大的内应力,而过慢的降温则可能导致滑块变形。常见的降温方式有自然冷却、油冷、水冷等。
三、热处理工艺注意事项
1. 控制加热温度和时间
加热温度和时间是影响滑块性能的关键因素,过高或过低的温度、过长或过短的时间都会导致滑块性能下降。因此,在热处理过程中,要严格按照工艺参数进行加热和保温。
2. 保温均匀
保温均匀是保证滑块性能的关键,要确保滑块在加热过程中受热均匀,避免因局部过热而导致性能差异。
3. 降温速度控制
降温速度对滑块的性能有很大影响,要选择合适的降温方式,控制降温速度,避免因降温过快或过慢而导致滑块变形或性能下降。
四、总结
五金模具滑块热处理工艺是提高滑块性能的关键环节,通过合理的工艺步骤和注意事项,可以显著提升滑块的硬度、耐磨性、疲劳强度等性能。在实际生产过程中,要严格按照工艺参数进行操作,确保滑块质量。